Обзор технологий SLM в 3D-печати металлов
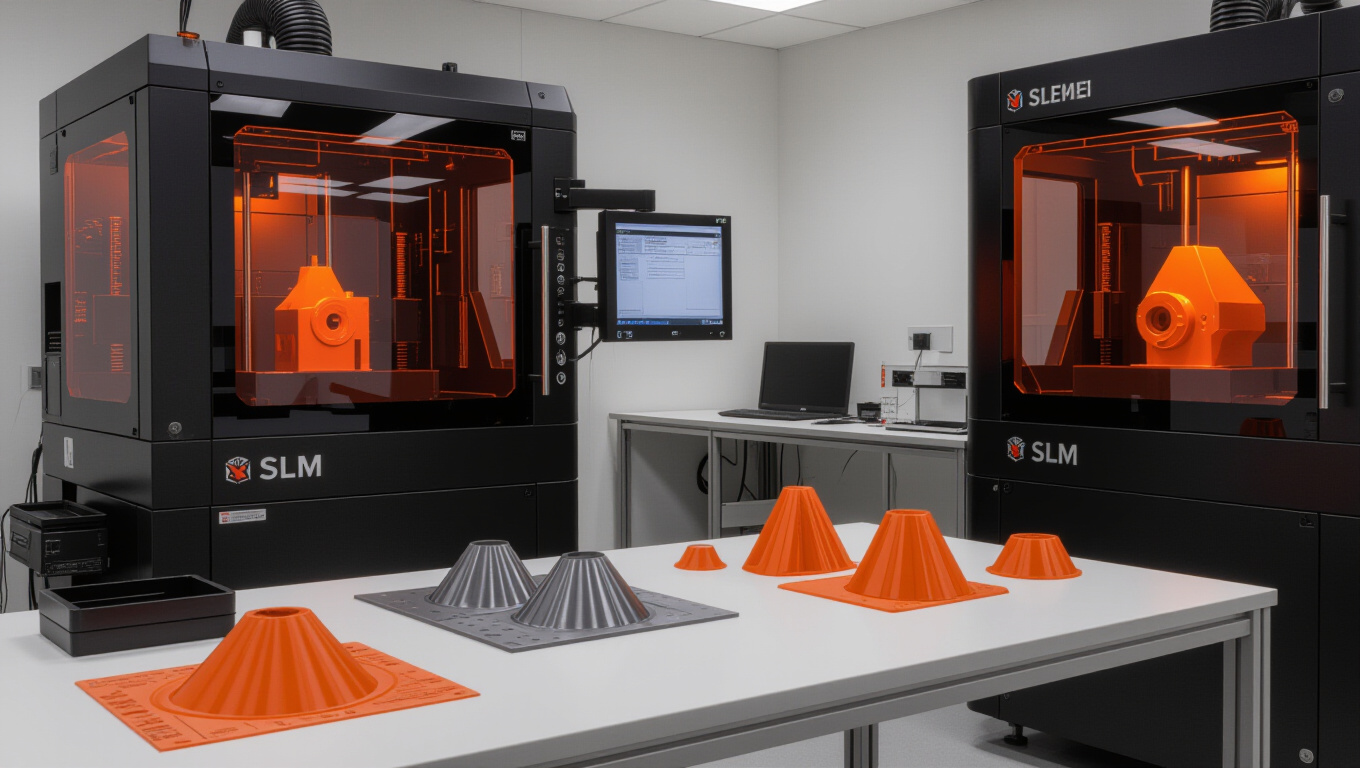
Принципы технологии SLM в металле
Технология Selective Laser Melting относится к классу аддитивных методов формирования металлоконструкций. В процессе плавления лазер расплавляет участки металлического порошка на слое за слоем на подложке, а затем платформа опускается на заданную высоту и повторяет цикл 3Д принтер для печати металлом. Плавление осуществляется в инертной среде, что уменьшает окисление и позволяет достигать высокой плотности деталей. Это характерно для процессов, где металлоконструкция формируется без последующей фрезеровки, по слою на слой.
Основа построения — последовательная сборка слоев: каждый следующий слой повторяет контуры предыдущего, образуя трехмерную деталь. Важной характеристикой является плотность упаковки частиц, которая определяет пористость и прочность готового изделия. Контроль температуры, скорости скана и мощности лазера формирует микроструктуру, остаточные напряжения и геометрию.
Как происходит плавка и построение слоев
Процесс начинается с равномерного распределения порошка на рабочей поверхности подложки. Лазер локально плавит выбранные участки слоя, обеспечивая плавление порошка лазером и последующую коалесценцию частиц в единое образование. Слоевые участки строятся по заданной стратегии скана, что позволяет формировать замкнутые контуры и внутренние полости. После завершения слоя платформа опускается на заданную высоту и повторяется процедура повторного расплавления.
Структура и свойства готовой детали
В качестве результата формируется деталь с направленным кристаллическим строением, которое часто подвергается термодинамическому градиенту в направлении от поверхности к внутренним слоям. Микроструктура может быть характеризована направленными зернами и сжатием в зоне термического цикла, что приводит к остаточным напряжениям. В качестве показателей прочности и твердости здесь важны скорость охлаждения и состав сплава. По завершении печати требуется оценка геометрии и плотности поверхности.
Материалы и параметры процесса
Выбор металлов и требований к порошку
- Титановые сплавы: применяются там, где требуется высокая прочность и коррозионная стойкость; порошок должен быть чистым и иметь сферическую форму частиц, обычно с размером 15–45 мкм.
- Нержавеющая сталь и жаростойкие сплавы: подходят для деталей с требованием устойчивости к нагреву и коррозии; важна однородная грануляция и хорошая текучесть порошка.
- Алюминиевые сплавы: легкие конструкции и хорошая теплопроводность; к порошку предъявляются требования к чистоте, размеру частиц и форме частиц.
- Никелевые сплавы: применяются для эксплуатации при высоких температурах; существенна чистота и отсутствие крупных отходов в порошке.
| Материал | Тип сплава | Особенности порошка | Диапазон частиц (мкм) |
|---|---|---|---|
| Ti-6Al-4V | Титановый сплав | Сферическая форма, чистота >99.8%, малый уровень O | 15–45 |
| 316L | Нержавеющая сталь | Высокая текучесть, минимальные остаточные включения | 15–45 |
| AlSi10Mg | Алюминиевый сплав | Хорошая плотность упаковки, нулевые дефекты поверхности | 15–45 |
| Ni-based | Никелевые сплавы | Стабильная химическая стойкость, пористость контролируемая | 15–45 |
Ключевые параметры печати и их влияние
- Мощность лазера: определяет глубину плавления и плотность металлоконструкции; слишком высокая мощность может вызывать явления переизбыточного расплавления.
- Скорость скана: влияет на тепловой вход на участок и усадку; ускорение уменьшает время цикла, но может ухудшать прочность при неполном плавлении.
- Высота слоя: определяет разрешение и величину пористости; тонкие слои позволяют более точное повторение внешних контуров.
- Плотность упаковки частиц: влияет на пористость и прочность; более равномерная упаковка снижает риск дефектов типа межслойной трещины.
- Диапазон контроля температуры: предварительный нагрев площадки и поддержание температуры во время печати снижают остаточные напряжения.
Качество, дефекты и постобработка
Типичные дефекты и способы их предотвращения
Типичные дефекты включают пористость и отсутствие соединения между слоями, а также усадку, трещины между слоями и микроструктурные неоднородности. Пористость может возникать при неполном плавлении или несоответствии плотности упаковки частиц. Трещины между слоями часто связаны с остаточными напряжениями и неравномерным распределением тепла. Способы предотвращения включают уточнение параметров печати, предварительный нагрев, корректировку стратегии скана и применение постобработки для снятия напряжений.
Этапы постобработки и доводка поверхности
После печати производится снятие поддержек, механическая обработка и удаление остатков материала. Термообработки проводят для снижения остаточных напряжений и стабилизации микроструктуры. В завершение осуществляется механическая отделка поверхности: шлифовка, полировка или химическое травление, что улучшает геометрию и шероховатость поверхности.
«Контроль параметров процесса и мониторинг исполнения напрямую влияют на воспроизводимость геометрии»
Проблемы применения и ограничения
Примеры применений и отраслевые вызовы
SLM применяют в аэрокосмической и медицинской промышленности, автомобилестроении и энергетике. Взаимосвязанные вызовы включают ограничение по размеру изделий, высокие требования к геометрическим допускам и необходимость сложной постобработки. Важными аспектами являются совместимость материалов с требуемыми эксплуатационными условиями и возможность повторной обработки для достижения требуемой точности.
Совместимость с существующими процессами и перспективы
Существующие процессы могут дополнять аддитивное формование за счет интеграции с механической обработкой и термообработкой. Потенциал расширения охватывает возможность многоматериального исполнения и гибридных методов, где слоистая печать сочетается с фрезерной обработкой и контролируемым фазовым составом. Реализация таких подходов требует согласованности параметров, стандартов контроля и методик измерения геометрии на разных стадиях производства.