Промышленные камеры машинного зрения в автоматизации производства
Что такое промышленные камеры машинного зрения и их роль в автоматизации
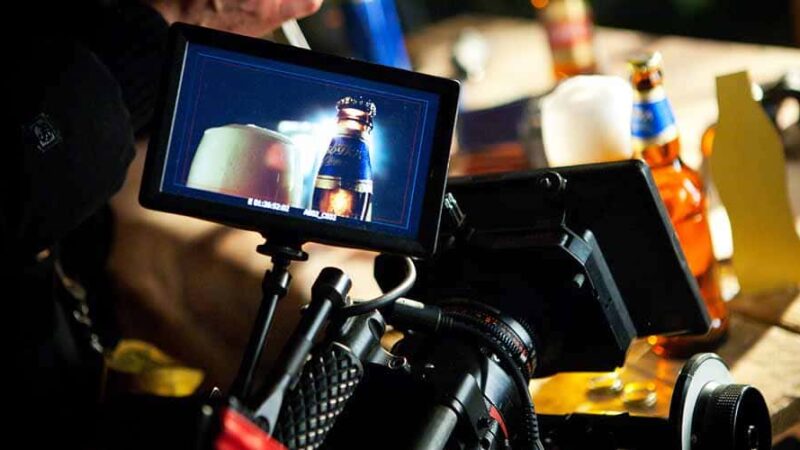
Промышленные камеры машинного зрения представляют собой комплекс оборудования, объединяющий сенсор изображения, оптику, подсистему освещения и обработку данных https://proizauto.ru/promyshlennye-kamery-mashinnogo-zreniya-dlya-avtomatizatsii-proizvodstva/. Их задача — преобразовать визуальную информацию в управляющие сигналы, которые используются на стадиях контроля качества, сортировки и сборки для минимизации брака и повышения устойчивости производственного цикла.
Такие решения применяются на конвейерах, в цехах и на участках подготовки продукции, где требуется точная идентификация признаков, измерение геометрии деталей и ориентация элементов для последующего взаимодействия роботов и станков. Важную роль играет согласованность освещения и точность алгоритмов обработки, поскольку именно они определяют повторяемость измерений и надёжность обнаружения дефектов.
| Параметр | Типичное значение |
|---|---|
| Разрешение | от 0.3 до 20 мегапикселей |
| Частота кадров | до 1000 кадров/с у высокоскоростных моделей; обычно 60–120 |
| Тип сенсора | CMOS или CCD |
| Интерфейсы | GigE Vision, USB3 Vision, CameraLink |
| Защита среды | IP65/IP67, диапазон температур -20…+60 °C |
«Контроль качества на производственном участке требует точной калибровки освещения и регулярной проверки соответствия пороговых значений алгоритмов»
Определение и ключевые задачи камер
Определение промышленных камер машинного зрения заключается в их функциях как средств сбора изображения и его анализа для поддержки автоматизированного управления. Основные задачи включают обнаружение дефектов, измерение геометрии объектов, распознавание объектов по форме и тексту, а также передачу результатов в систему управления производственным процессом.
Ключевые задачи охватывают не только визуальный контроль, но и ориентирование оборудования: установка позиций деталей, проверка соответствия эталонам и корректировка параметров технологического цикла на основе данных с камеры.
Влияние на производственные показатели
Эффективность применения камер машинного зрения отражается на нескольких метриках: доле дефектной продукции, времени цикла и повторяемости измерений. При корректной настройке освещенности, калибровке и выборке алгоритмов дефектов, повторяемость измерений может достигать высокого уровня точности, что влияет на стабильность выхода готовой продукции.
Параметры внедрения зависят от характера изделия и условий эксплуатации. Примерные диапазоны изменений показывают снижение вариабельности дефектов и увеличение последовательности успешных операций за счет стандартизированных условий съёмки и настроек обработки.
Архитектура и ключевые компоненты систем машинного зрения
Архитектура систем машинного зрения складывается из аппаратной части (камера, объектив, подсистема освещения и корпус) и программной части (система обработки изображений и интерфейсы). Совокупность этих элементов обеспечивает сбор изображения, его анализ и передачу результатов в управляющее оборудование в реальном времени.
Ключевые компоненты влияют на качество и надёжность работы: камера задаёт сигнал, объектив формирует сцену, освещение стабилизирует контраст, а обработка изображений реализует алгоритмы распознавания и контроля. Совместная работа элементов определяет способность системы работать в условиях пыли, влаги и вибраций.
Камера, объектив и подсистема освещения
- Камера — параметры позволяют управлять детализацией, динамическим диапазоном и устойчивостью к шуму; важны разрешение, чувствительность матрицы и ширина динамики.
- Объектив — фокусное расстояние и поле зрения задают масштабы сцены; наличие стабилизации и возможность фокусировки влияют на точность измерений и воспроизводимость результатов.
- Подсистема освещения — обеспечивает контраст и минимизирует артефакты; тип освещения (модуль светодиодов, диффузное или направленное) подбирается под характер поверхности и геометрию объекта.
Программная часть и интерфейсы
Программная часть включает конвейер обработки изображений: захват кадра, предварительную обработку, распознавание образов, анализ форм и дефектов, а также настройку пороговых значений для классификации. Интерфейсы обеспечивают связь камеры с остальным оборудованием на линии и системой управления.
- Ethernet-based протоколы ( GigE Vision, TCP/IP )
- USB-based протоколы ( USB3 Vision )
- CameraLink
- CAN/fieldbus
- PLC/SCADA интеграции
Применение на линии и сценарии внедрения
На производственной линии камеры применяются для контроля качества, определения позиции элементов и сортировки продукции по заданным признакам. В сценариях внедрения важны этапы планирования, калибровки, обучения моделей анализа и настройка порогов для устойчивой работы в реальном времени.
Мониторинг процессов осуществляется через сбор характеристик, анализ тенденций и формирование сигналов тревоги при выходе за заданные пределы. В большинстве случаев используются данные для коррекции параметров линии и повышения повторяемости операций.
Контроль качества и сортировка
Контроль качества на линии включает анализ поверхности, геометрии и идентификацию дефектов по образцам. Для достижения надёжности применяют стабильное освещение, калиброванные параметры камеры и адаптивные алгоритмы, позволяющие учитывать вариации материалов и условий окружающей среды.
«Контроль качества на конвейере требует точной калибровки освещения, согласованности параметров и регулярной валидации алгоритмов»
Сбор данных и мониторинг процессов
Процесс сбора данных предполагает хранение кадров, параметров съёмки и результатов анализа для последующего аудита и улучшения моделей. Мониторинг процессов включает анализ исторических данных, выявление аномалий и формирование рекомендаций по настройке линии и алгоритмов обработки.